EN

Hlavný záver: Vysokorýchlostný stroj VFFS dokáže za ideálnych podmienok dodať 30 – 120 vriec za minútu, ale skutočným obmedzením na baliacej linke je len zriedka samotný stroj. Rovnosť filmu, konzistencia kotúča, výkon tmelu a dizajn vrecka určujú, ako blízko sa dostanete k menovitému výkonu. Tímy, ktoré zhodujú štruktúru fólie s produktom a geometriou tvarovacej rúrky, vidia viac prevádzkyschopnosti a menej odmietnutých tašiek ako tímy, ktoré si jednoducho kúpia najrýchlejší rám.
Čo v skutočnosti znamená „vysoká rýchlosť“ na zvislej linke na vyplnenie formulára
Vertikálny stroj na plnenie formy (VFFS) vytvaruje vrecko z plochého kotúča fólie, naplní ho produktom a zataví a rozreže ho v jednom nepretržitom procese. Označenie „vysokorýchlostné“ sa voľne používa v celom odvetví: niektorí dodávatelia ho používajú pre stroje s rýchlosťou 60 vreciek za minútu, zatiaľ čo integrované systémy s nepretržitým pohybom prekračujú 150 vrecúšok za minútu s malými vankúšovými vreckami.
Praktická vysokorýchlostná zóna pre väčšinu potravín a krmiva pre domáce zvieratá má kapacitu 60 až 140 vreciek za minútu. Menovitá rýchlosť stroja predpokladá stabilný film, voľne tečúci produkt a jednoduchú stopu vrecka. Keď spustíte profily zipsov, výtokové armatúry alebo ťažké fólie, menovitá rýchlosť klesne. Rozhodnutia o kúpe by preto mali vychádzať z overených skúšok linky, nie z technických údajov.
Jednou z bežných mylných predstáv je, že modernizácia rámu stroja je najrýchlejšou cestou k vyššej priepustnosti. V praxi strácajú baliace linky najväčšiu efektivitu v čase spájania fólie, nastaveniach čeľustí a odmietnutých vriec spôsobených nekonzistentnou hrúbkou fólie. Vysokorýchlostný stroj VFFS vás odmení iba vtedy, ak spotrebný materiál – najmä tlačený kotúč – udrží stabilné napätie cez tvarovaciu manžetu.
Ako je postavená vysokorýchlostná linka VFFS
Baliaca linka VFFS nie je jediné zariadenie. Ide o synchronizovaný systém s piatimi funkčnými zónami, z ktorých každá sa môže stať úzkym hrdlom.
Odvíjanie a kontrola napätia filmu
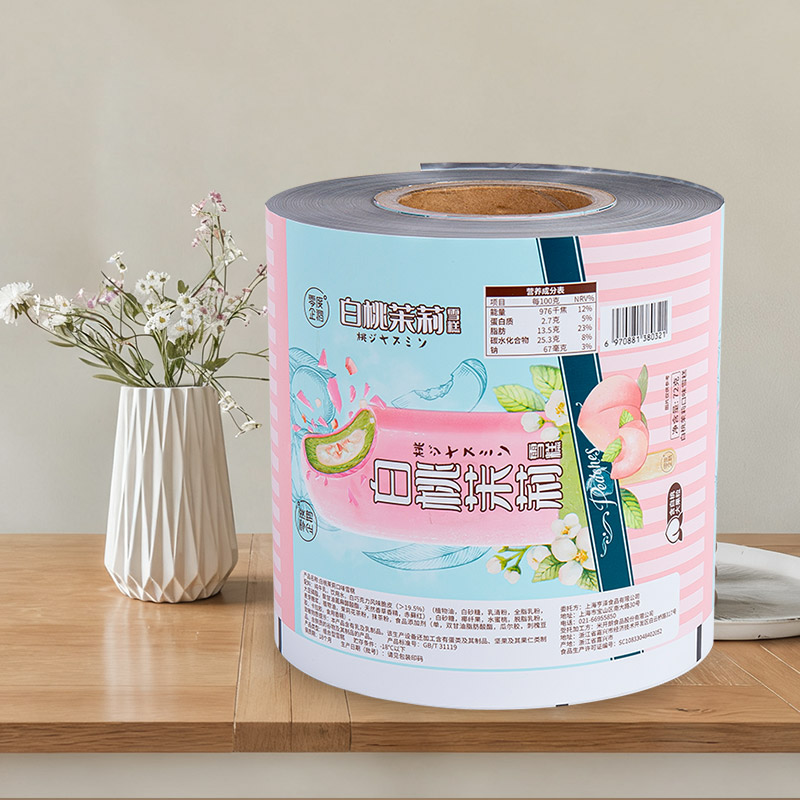
Odvíjací systém drží kotúč a posúva fóliu do stroja pri zachovaní konzistentného napätia. Automatické zváračky umožňujú výmenu kotúčov bez zastavenia vlasca. Pri vysokorýchlostnej prevádzke je kontrola napätia dôležitejšia ako veľkosť motora: fólia s premenlivou hrúbkou naprieč sieťou vytvára posun dĺžky vrecka, nesprávne zarovnané tesnenia a chyby sútlače tlače, ktoré si vynucujú manuálny zásah.
Tvarovací golier a rúrka
Tvarovacia objímka ohýba plochý film okolo tvarovacej trubice. Šírka vrecka je uzamknutá priemerom trubice; dĺžka vrecka je riadená systémom ťahania fólie. Pri vysokej rýchlosti vytvára trenie medzi fóliou a golierom teplo a statickú elektrinu, takže materiál goliera a povrchová úprava priamo ovplyvňujú maximálnu rýchlosť linky. Ťažšie fólie, ako napríklad fólie s vrstvami hliníkovej fólie, si vyžadujú jemnejšiu geometriu tvarovania, aby sa predišlo záhybom, ktoré oslabujú bočné tesnenia.
Tesniace čeľuste
Tesnenie je procesne najcitlivejšia zóna. Teplota čeľuste, čas zotrvania a tlak musia byť prispôsobené tesniacej vrstve fólie. Polyetylénové a polypropylénové tmely fungujú pri vysokých cykloch odlišne. Ak stroj beží príliš rýchlo na to, aby sa tmel správne prilepil, dôjde k úniku tesnení; ak je teplota čeľuste nastavená príliš vysoko, dôjde k prepáleniu a prilepeniu filmu na čeľusť.
Plniaci systém
Plnivo musí dodávať presnú dávku do formovacej trubice bez premostenia alebo rozstreku. Šnekové náplne sú bežné pre prášky, viachlavové váhy pre granule a pochutiny a tekuté náplne pre omáčky. Pri vysokej rýchlosti je výzvou objemová presnosť.
Praktický význam: Stroj s výkonom 120 vriec/min s viachlavovou váhou môže klesnúť na 90 vriec/min, keď je výrobok lepkavý alebo má nepravidelné tvary častíc. Mnoho výrobných tímov pracuje pri náročných produktoch o 20 – 30 % pod menovitou rýchlosťou a stále dosahujú lepšiu celkovú efektivitu zariadenia, ako keby stroj tlačil na jeho limit.
Rezanie a vybíjanie
Rezacia zostava oddeľuje jednotlivé vrecia a prenáša ich na ďalšiu manipuláciu. Rotačné nože a nože s priečnym rezom zvládajú rôzne štýly tašiek. V prípade výtokových vrecúšok alebo vreciek na zips sa postupnosť rezu stáva zložitejšou a často určuje maximálnu rýchlosť.
Realistické rozsahy rýchlosti podľa typu produktu a formátu vrecka
Nároky na rýchlosť sa značne líšia, pretože formát tašky a vlastnosti produktu stanovujú strop. Nasledujúca tabuľka sumarizuje realistické rozsahy pozorované v potravinárskom priemysle a priemysle krmív pre domáce zvieratá s použitím typických veľkostí vreciek.
Tieto čísla predpokladajú jednoprúdový stroj so štandardnými vankúšmi alebo vreckami s plochým dnom. Výtokové vrecká, profily zipsov a ťažké fóliové lamináty znižujú rýchlosť o 15 – 40 % vďaka ďalšej manipulácii s fóliou a dlhším časom zatavenia.
Prečo kvalita filmu obmedzuje rýchlosť linky viac ako stroj
Dodávatelia fólií a výrobcovia strojov zdieľajú zodpovednosť za výstup linky, ale fólia je premenná, ktorá sa medzi objednávkami najviac mení. Keď sa produkčný tím sťažuje, že stroj VFFS „nedokáže dosiahnuť menovité otáčky“, hlavnou príčinou je často kotúč fólie: zmena hrúbky, zlé navíjanie alebo nekonzistentná vrstva tmelu.
Tolerancia hrúbky
Pre valcovaný materiál tvarovaný za studena alebo laminovaný materiál sa tolerancia hrúbky typicky pohybuje od ± 3 % do ± 8 % naprieč sieťou. Fólia s odchýlkou ±8 % vytvára nerovnomerné skladanie a odchýlku dĺžky vrecka. Vysokorýchlostné stroje to umocňujú: 1% zmena vzdialenosti ťahania fólie má za následok proporcionálne väčšiu chybu dĺžky vrecka, keď stroj vykoná 100 cyklov za minútu. V prípade regulovaných produktov, ako sú potraviny a liečivá, to vedie k odmietnutým šaržiam a opravám typu stop-and-go.
Výkon tesniacej vrstvy
Tmel je vrstva, ktorá sa spája pri zahriatí a stlačení. Pre vysokorýchlostné linky sa uprednostňuje široké tesniace okno: fólia by mala vytvárať silné tesnenie v širokom rozsahu teplôt a časov zotrvania. Ak je tmel príliš mäkký, film sa pri vysokých teplotách prilepí na čeľusť; ak je príliš tuhé, pevnosť tesnenia klesá. Štruktúra baliacej fólie sa preto musí špecifikovať spolu s rýchlosťou stroja, nie ako dodatočný nápad.
Mechanické vlastnosti a ťažnosť
Fólia sa musí rovnomerne natiahnuť a zložiť, keď prechádza cez tvarovací golier. Filmy s vysokou bariérou obsahujúce hliníkovú fóliu alebo EVOH sú tuhšie a môžu sa počas tvarovania krčiť, čo oslabuje tesnenia. Mäkšie fólie, ako sú štruktúry na báze polyetylénu, sa tvoria ľahšie, ale môžu postrádať tuhosť potrebnú pre stojace vrecká alebo tašky s plochým dnom.
Základné pravidlo výberu: Pri výbere fólie pre vysokorýchlostnú linku si vyžiadajte test simulácie ťahania alebo skúšobnú prevádzku na skutočnej tvarovacej rúre. Vyhodnoťte tri kritériá: konzistenciu dĺžky vrecka, pevnosť zvaru pri cieľovej rýchlosti a vizuálne defekty na tvarovacom golieri. Fólie, ktoré prejdú týmito testami na skúšobnom stroji, sa budú na vašej výrobnej linke správať predvídateľnejšie.
Prispôsobte formát vrecka rýchlosti stroja
Každý štýl tašky ukladá iný rýchlostný strop. Vankúšové vrecko je najrýchlejší formát, pretože dráha filmu je jednoduchá a tesniace čeľuste potrebujú iba dve krížové spoje. Vrecko s plochým dnom vyžaduje fázu formovania spodného klinu, čo zvyšuje čas zotrvania. Stojanové vrecko so zipsom vyžaduje dodatočný modul na odvíjanie fólie pre pásku zipsu a dlhšiu tesniacu časť.
Nasledujúce porovnanie ukazuje, ako formát vrecka posúva praktický rozsah rýchlosti pre rovnaký produkt typu majonézy.
Ak je váš výrobok citlivý na teplo, ako je čokoláda alebo syr, musí byť čas zatavenia dlhší pri nižšej teplote, čo znižuje priepustnosť. V prípade mrazených potravín musí fólia odolávať nízkym teplotám bez popraskania a tvarovací golier môže vyžadovať špeciálny náter, aby zostal hladký aj pri nízkych teplotách baliacej miestnosti.
Ako obmedziť straty rýchlosti na existujúcich tratiach
Pred zakúpením nového stroja môže väčšina závodov obnoviť 10–20 % stratenej rýchlosti tým, že sa zameria na nasledujúcich päť oblastí. Štruktúrovaný audit zvyčajne odhalí, ktorý z nich je skutočným prekážkou.
1. Kvalita filmového kotúča
Skontrolujte údaje hrúbkomeru na začiatku, v strede a na konci každého kotúča. Odchýlka nad ± 5 % často koreluje s chybami dĺžky vrecka.
2. Utesnite zarovnanie čeľustí
Nesprávne zarovnané čeľuste vytvárajú slabé tesnenia na jednom okraji vrecka. Týždenne kontrolujte vzor tesnenia po celej šírke čeľuste.
3. Kalibrácia plniva
Ak sa systém váženia posunie, stroj automaticky spomalí alebo spustí odpadové koše. Kalibrujte pri zmene radenia.
4. Statická kontrola
Statická elektrina priťahuje filmový prach k formovacej objímke a spôsobuje nesprávne zaregistrované tesnenia. Antistatické tyčinky sa rýchlo vyplatia.
5. Postup spájania
Ak spoje zlyhajú alebo sa operátori pozastavia pri ručnom spájaní, linka zakaždým stratí ekvivalent 5 – 10 vriec. Automatické zváračky sú štandardnou modernizáciou pre vysokorýchlostné trate.
Najvyššiu návratnosť investície zvyčajne prináša špecifikácia fólie, nie stroj. Baliaca fólia, ktorá je optimalizovaná pre veľkosť tvarovacej trubice, šírku čeľuste tesnenia a teplotu plnenia produktu, môže zvýšiť efektivitu linky viac ako akékoľvek elektronické upgrady.
Výber správneho dodávateľa fólie pre vysokorýchlostné VFFS
Pretože fólia je premenná, ktorá vytvára alebo porušuje vysokorýchlostný výkon, na procese hodnotenia dodávateľa záleží. Kompetentný dodávateľ flexibilných obalov by mal byť schopný poskytnúť:
- Údaje o tolerancii hrúbky pre každú šaržu, nielen osvedčenie o zhode.
- Výsledky testu pevnosti tesnenia pri teplote a dobe zotrvania, ktoré zodpovedajú nastaveniam vášho stroja.
- Formovanie odporúčaní : uhol goliera, tuhosť fólie a limity rýchlosti ťahania pre každú štruktúru.
- Orezať históriu odpadu : koľko metrov filmu bolo odmietnutých v konvertore pred odoslaním.
Pre spoločnosti, ktoré prevádzkujú obaly na kávu, vrecká na krmivo pre domáce zvieratá alebo vrecká na mrazené potraviny, musí mať štruktúra fólie tiež správne bariérové vlastnosti. Napríklad vysokorýchlostná linka na výrobu kávového vrecka s hmotnosťou 250 g potrebuje fóliu s nízkou rýchlosťou prenosu kyslíka a účinným odplyňovacím ventilom. Rýchlobežná linka neumožňuje dodatočný čas na odvzdušnenie, takže dizajn vrecka sa musí prispôsobiť správaniu sa plynu produktu. náš sortiment tašiek na balenie kávy pokrýva laminované a hladké konštrukcie, ktoré sú overené na vysokorýchlostných strojoch.
Pri prechode z pomalšej linky na vysokorýchlostnú linku VFFS je rozumné spustiť skúšobnú skúšku s presnou štruktúrou fólie a veľkosťou vrecka, ktorú chcete použiť. Výrobný výkon by sa mal merať s rovnakým plniacim systémom, teplotou tesnenia a podmienkami prostredia ako vo vašej továrni. Skúška, ktorá testuje stroj iba pri voľnobežných otáčkach, vám povie veľmi málo.
Rámec rozhodovania: Naozaj potrebujete rýchlejší stroj?
Jednoduchý test pomáha určiť, či je vaším úzkym miestom stroj alebo upstream/downstream proces. Spustite linku jednu celú zmenu a zaznamenajte stratený čas v nasledujúcich kategóriách:
- Čas spájania / výmeny kotúča
- Úpravy tesnenia v dôsledku variácie filmu
- Zaseknutie spôsobené systémom plnenia
- Odmietnuté vrecká kvôli netesnostiam tesnenia alebo chybám tlače
- Prepínanie medzi rôznymi veľkosťami tašiek
Ak viac ako 30 % strateného času pochádza z kategórií 1, 2 a 4, nový rám stroja to nevyrieši. Trh s vysokorýchlostnými VFFS je už dobre rozvinutý: väčšina strojov v rozsahu 60 – 120 vriec/min je mechanicky vyspelá. Rozdiel medzi dobrou a priemernou líniou je kvalita integrácie fólie, plniva a tesniaceho systému.
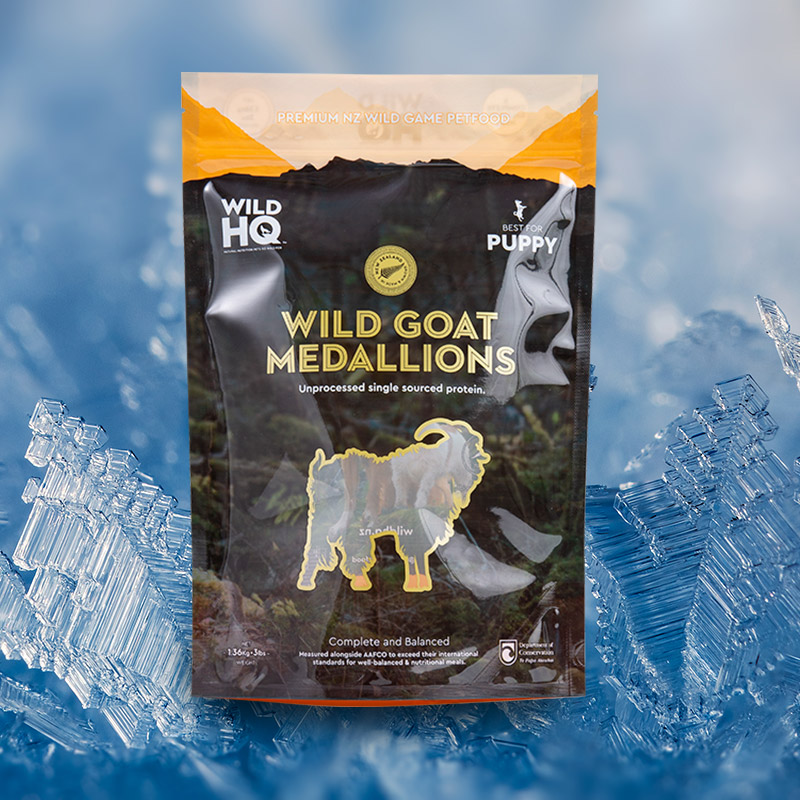
Pri výrobe krmiva pre domáce zvieratá, kde sa hmotnosť vriec pohybuje od 1 kg do 15 kg, sa zdvíhacia sila a manipulácia s fóliou stávajú limitujúcimi faktormi. A sortiment tašiek na balenie krmiva pre domáce zvieratá ktorý je vhodný pre vankúšové aj ploché formáty, môže zjednodušiť výmenu a znížiť počet variantov fólie uchovávaných na sklade.
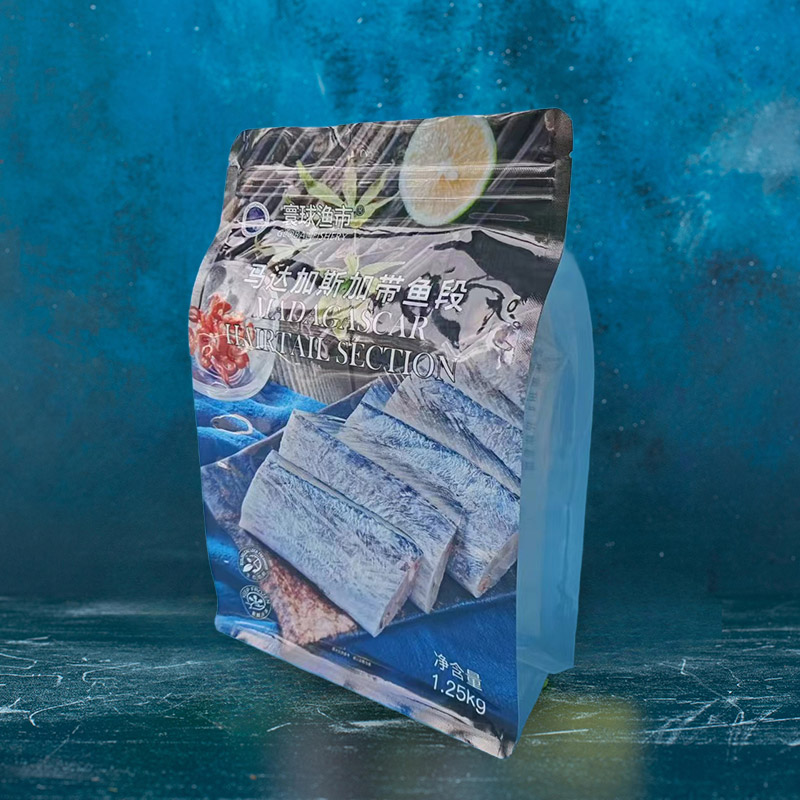
Pre operácie s mrazenými potravinami musí fólia zostať pružná pri nízkych teplotách a odolávať prepichnutiu ostrými hranami, ako sú kosti alebo mrazené škrupiny z morských plodov. The sortiment tašiek na balenie mrazených potravín je postavená na laminátoch s vysokou bariérou, odolným voči nízkym teplotám, ktoré spoľahlivo fungujú na linkách VFFS.
Nepriame ukazovatele výkonnosti, ktoré sa oplatí sledovať
Najčastejšou chybou pri hodnotení baliacej linky je meranie iba vriec za minútu. Pri vysokej rýchlosti nepriame ukazovatele predpovedajú problémy skôr a korelujú s celkovými nákladmi na tašku.
Vyššie uvedený graf ukazuje reprezentatívne rozdelenie príčin prestojov v stredne veľkom závode na balenie potravín. Ladenie tesnenia a spájanie fólie spolu spotrebuje viac času ako samotný rám stroja. Zníženie týchto dvoch strát prostredníctvom lepšej konzistencie filmu má priamy vplyv na výstup.
Úvahy o zhode a údržbe
Vysokorýchlostné stroje VFFS zavádzajú špecifické povinnosti v oblasti bezpečnosti potravín a údržby. V prípade fólií, ktoré prichádzajú do styku s potravinami, musia dodávatelia poskytnúť vyhlásenia o súlade s platnými predpismi na trhoch, kde sa budú obaly predávať. Výrobné tímy by si mali overiť, či vyhlásenie dodávateľa fólie pokrýva skutočný rozsah prevádzkových teplôt zváracích čeľustí, nielen plánovanú teplotu skladovania baleného produktu.
Testovanie integrity tesnenia
Pri vysokých rýchlostiach cyklu sa tesniace okienko zužuje. Prístup riadený procesom zahŕňa rutinné testy roztrhnutia alebo testy poklesu tlaku na hotových vreciach. Ak miera zmetkovitosti stúpne nad 1,5 % celkovej produkcie, pred pokračovaním v behu sa musia znova skontrolovať parametre tesnenia a šarža fólie.
Plán preventívnej údržby
- Denne : skontrolujte povrch čeľuste, či neobsahuje zvyšky filmu, skontrolujte tlak vzduchu, skontrolujte tvarovací golier, či nie je poškriabaný.
- Týždenne : zmerajte šírku zvaru cez vrecko, otestujte hrúbku filmu, overte pevnosť spoja.
- Mesačne : skontrolujte podtlakový systém, skontrolujte zarovnanie hnacieho remeňa, overte platnosť snímačov napätia.
Podrobné pokyny o postupoch kontroly materiálov na balenie potravín nájdete v našom článok o kontrole vreciek na balenie potravín .
Spoločnosti, ktoré získavajú od zahraničných dodávateľov, by tiež mali potvrdiť, že štruktúra fólie zodpovedá predpisom o recyklácii a odpadovom hospodárstve na ich cieľovom trhu. Jednomateriálové PE štruktúry sa ľahšie recyklujú ako viacvrstvové fóliové štruktúry, ale majú odlišnú tuhosť a bariérové vlastnosti. Kompromis by sa mal posúdiť s dodávateľom stroja a konvertorom filmu spoločne.
Čo rôzne odvetvia očakávajú od vysokorýchlostnej linky VFFS
Trhový podiel aplikácií VFFS (ilustratívne)
jedlo - 40%
Krmivo a krmivo pre zvieratá – 30 %
Osobná starostlivosť a chemikálie pre domácnosť – 20 %
Lieky a zdravotnícke pomôcky – 10 %
Potraviny zostávajú najväčším používateľom vysokorýchlostných strojov VFFS, pretože ľahké a práškové výrobky sú vhodné pre formáty vankúšových vrecúšok. Segment krmív pre domáce zvieratá rýchlo rastie, najmä pre prémiové značky používajúce vrecká s plochým dnom a uzatváraním na zips. V produktoch osobnej starostlivosti sa zvyčajne používajú vrecúška podobné fľaške, ktoré vyžadujú pomalší stroj, ale poskytujú vyššie marže. Aj keď rýchlosť stroja je dôležitá v každom odvetví, optimálna ekonomická rýchlosť sa líši: kozmetický výrobok s vysokou maržou môže ospravedlniť nižší výkon za hodinu, zatiaľ čo výrobok s nízkym maržou závisí od maximálnej kapacity.
Praktické kroky na spojenie vysokorýchlostného projektu VFFS
Nasledujúcu postupnosť používajú obaloví inžinieri, ktorí využívajú integrované riešenia a nie samostatné stroje.
- Definujte cieľovú tašku a produkt : presné rozmery, rozsah hmotnosti, teplota plnenia a požadovaná trvanlivosť.
- Stanovte si realistický rýchlostný cieľ : zahrňte úpravy pre zmenu hustoty produktu a zmenu veľkosti vrecka.
- Vyberte štruktúru filmu : určiť požiadavky na bariéru, typ tmelu a mechanickú tuhosť.
- Spustite skúšku tvarovania a tesnenia so skutočným filmom na stroji, ktorý zodpovedá veľkosti tvarovacej rúrky.
- Overte presnosť výplne pri cieľovej rýchlosti a potvrďte, že dávkovací systém sa drží v tolerancii hmotnosti.
- Zdokumentujte tesniace okienko : Zaznamenajte prijateľný rozsah teploty čeľuste pri cieľovej rýchlosti pre budúce riešenie problémov.
- Naplánovať postupy prechodu : navrhnite rýchloupínacie objímky, vopred nastavenú vzdialenosť čeľustí a štandardizované postupy spájania.
Táto postupnosť platí rovnako pre 250 g kávové vrecko a 15 kg vrecko na krmivo pre domáce zvieratá. Rozdiel je len v tuhosti fólie a veľkosti tvarovacej trubice. Viac informácií o faktoroch výberu nájdete v článku o špecifikácie spodného termoformného filmu vysvetľuje, ako sa menia vlastnosti filmu naprieč materiálovými skupinami a prečo sa rovnaké zloženie živice správa odlišne v procesoch formovania-plnenia-tesnenia a tvarovania za tepla.
Keď spolupracujete s dodávateľom filmu, ktorý rozumie strojovej stránke rovnice, celý projekt sa zrýchli. Pred odporúčaním konštrukcie sa špecializovaný dodávateľ spýta na váš priemer tvarovacej trubice, šírku čeľuste tesnenia a cieľovú rýchlosť cyklu. To je úroveň presnosti, ktorá udržuje vysokorýchlostnú linku VFFS v nepretržitom chode.
Konečný verdikt: Čo uprednostniť pre úspech vysokorýchlostného VFFS
Začnite s produktom a formátom vrecka, potom vyberte štruktúru fólie, ktorá vyhovuje tesniacemu systému stroja, a potom overte rýchlosť pomocou skúšky. Samotný stroj je najvyspelejším komponentom linky. Fólia, plnivo a schopnosť operátora vykonávať zmeny sú miestom, kde sa objavujú skutočné zisky.
Ak váš tím vyhodnocuje prechod na vyššie rýchlosti vrecovania, požiadajte svojho konvertora filmu o konkrétne údaje o tolerancii hrúbky, okne tesnenia a správaní sa pri tvarovaní. Bez týchto údajov vysokorýchlostný stroj jednoducho beží dostatočne rýchlo na to, aby rýchlejšie produkoval chyby. S ním získate výstup, ktorý váš podnikateľský plán očakáva.
Náš produkčný tím v Shengchang spolupracuje s konvertormi a vlastníkmi značiek na vývoji riešení fólií a tašiek, ktoré zodpovedajú parametrom ich radu VFFS. Ak začínate s uvedením nového produktu alebo inovujete existujúci rad, kontaktná stránka je priamy kanál na diskusiu o rýchlostiach strojov, špecifikáciách filmu a skúškach formátu vrecka. $